
Profilieranlagen für
Ständer für Supermärkte

 Attenzione slide vuota

- Attenzione slide vuota
Anlagenschema:
| Stärkebereich | bis zu 3 mm |
| Produktionsgeschwindigkeit | ca. 18–20 m/min |
| Einstellungszeit | weniger al 10 min |
| Flexible profilierungstechnologie | Austauschbare Kassetten, Twin |
Rollformanlagen für Säulen von Ladenregalen
Die Rollformanlagen von Gasparini S.p.A. für Laden- und Supermarktregale ermöglichen die Herstellung von Säulen für Ladenregale mit hochpräziser Stanztechnik und optimieren damit die Produktion gestanzter Profile für den Retail-Bereich. Unsere Profilieranlagen für Säulen von Supermarktregalen integrieren alle Prozessschritte in einer einzigen Linie: Haspel, Bandabwicklung, Stanzen, Rollformen, Trennen sowie zusätzliche Bearbeitungen wie Ausklinkungen und Kopf-/Endenbearbeitung.
Herausforderungen bei der Herstellung von Säulen für Ladenregale
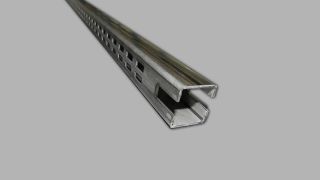
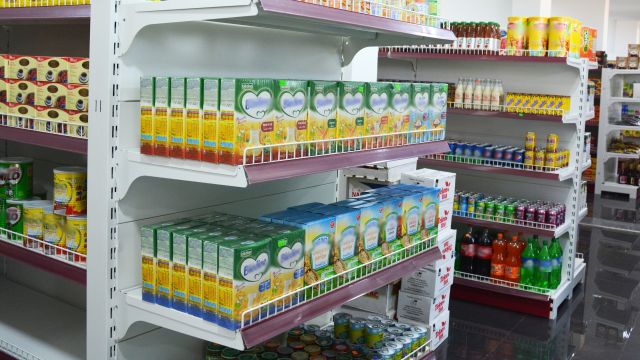
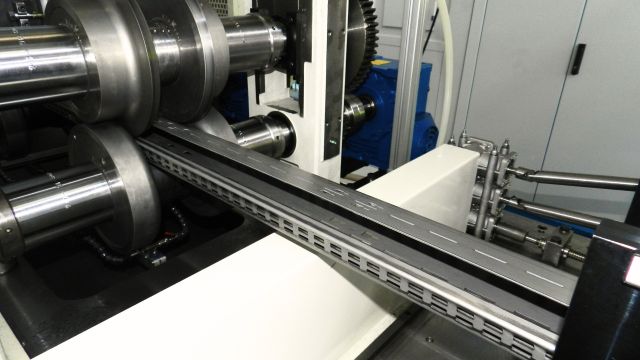
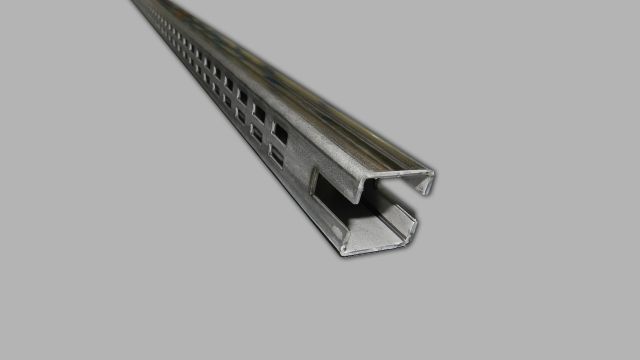
Unsere Rollformanlagen für Säulen – auch als Uprights oder Regalständer bezeichnet – produzieren das tragende vertikale Element von Laden- und Supermarktregalen. Es handelt sich um ein geschlossenes Rechteckprofil, das durch Rollformen und anschließendes Längsschweißen hergestellt wird. Charakteristisch ist eine hohe Anzahl an präzise verteilten Stanzungen über die gesamte Profillänge. Diese Stanzungen dienen zur Aufnahme von Haken und Traversen, die die Regalböden tragen. Ihre Positioniergenauigkeit ist entscheidend für die Austauschbarkeit der Komponenten sowie für eine fehlerfreie Montage im Systemverbund.
Technische Spezifikationen der Rollformanlagen für Säulen von Ladenregalen
| Merkmal | Spezifikationen |
|---|---|
| Produkt | Ständer für Supermarktregale (Uprights) |
| Profilquerschnitt | Geschlossenes Rechteckprofil, längsnahtgeschweißt |
| Werkstoff | Gebeizter Stahl |
| Längen | Von 1.500 bis 2.500 mm |
| Profiliersystem | PRO mit Distanzstücken (Produktionsumstellung ~1 Stunde) |
| Stanzen | Mechanische Inline-Presse mit hoher Frequenz |
| Speichersystem | Coilverbindung ohne Anlagenstopp, kein Ausschuss |
| Schweißen | Hochfrequenz mit Wasserkühlung |
| Zusätzliche Bearbeitungen | Eckausklinken und nachgelagerte Kopf-/Endbearbeitungen |
| Industrie-4.0-Integration | Bidirektionale Schnittstelle zum MES des Kunden |
Stanzen in der Produktion von Regalständern
Die wichtigste technische Herausforderung der Anlage liegt im Stanzprozess. Die Säule eines Ladenregals erfordert eine sehr hohe Anzahl an Löchern pro Längeneinheit. Daher wird eine mechanische Inline-Stanzpresse eingesetzt – robuster und deutlich schneller als hydraulische Lösungen – die die maximale Produktionsgeschwindigkeit der Anlage direkt bestimmt. Die tatsächliche Leistung der Rollformanlage hängt maßgeblich von der Lochdichte und der Komplexität des Stanzbildes ab.
Weitere Bearbeitungen an Säulen für Ladenregale
Bestimmte Bearbeitungsschritte können nicht in den Inline-Stanzprozess integriert werden. Ausklinkungen sowie Kopf- und Endenbearbeitungen, die für die Vorbereitung der Profilenden erforderlich sind, werden nach dem Trennvorgang an nachgeschalteten Stationen ausgeführt. Die Anlagenkonfiguration muss diese zusätzliche Prozessstufe berücksichtigen, um vollständig fertige Regalständer ohne externe Nachbearbeitung liefern zu können.
Aufbau der Gasparini Rollformanlage für Säulen
Gasparini konzipiert jede Anlage als integriertes und sequenziell aufgebautes Produktionssystem, bei dem jede Station auf die Leistung der folgenden Prozessschritte abgestimmt ist.
Prozesskette und technische Lösungen
Der Produktionsprozess umfasst folgende Stationen:
- Haspel und Bandabwicklung
Das Stahlband aus gebeiztem Material wird auf dem Haspel aufgenommen und kontinuierlich abgewickelt. Das Material ist gebeizt (nicht vorlackiert), da die Beschichtung der Säulen in einem nachgelagerten Prozess außerhalb der Rollformanlage erfolgt.
- Bandspeichersystem
Vor dem Stanzprozess ermöglicht das Bandspeichersystem das Verbinden der auslaufenden Coil mit einer neuen Coil, ohne die Produktion zu stoppen. Der Bandspeicher nimmt das Band während des Coilwechsels auf und gibt es anschließend kontrolliert vor der Stanzpresse wieder frei. Dadurch wird eine unterbrechungsfreie Produktion gewährleistet und Materialausschuss zwischen zwei Coils vollständig vermieden.
- Stanzen mit mechanischer Inline-Stanzpresse
Die mechanische Inline-Stanzpresse führt das vollständige Stanzbild auf dem ebenen Bandmaterial aus, bevor es in die Profilierstationen einläuft. Die Wahl einer mechanischen Presse ist erforderlich, um die hohen Hubfrequenzen zu erreichen, die durch die große Anzahl an Löchern pro laufendem Meter entstehen.
- PRO-Rollformsystem mit Distanzstücken
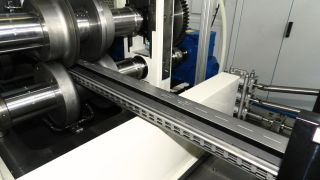
Die Profilierstationen formen das Band schrittweise zur endgültigen Querschnittsgeometrie der Säule um. Das PRO-System mit Distanzstücken ermöglicht die Herstellung unterschiedlicher Breiten und Höhen der Säulen durch einen Produktwechsel von ca. einer Stunde. Diese Lösung ist besonders geeignet für Produktionslose, bei denen sich die Rüstzeit wirtschaftlich amortisiert.
- Hochfrequenzschweißen mit Wasserkühlung
Das offene Profil wird durch Längsnaht geschlossen und anschließend verschweißt, wodurch ein geschlossenes Rechteckprofil entsteht. Die Hochfrequenzschweißtechnologie gewährleistet eine kontinuierliche und qualitativ stabile Verbindung, während die Wasserkühlung die entstehende Wärme kontrolliert abführt.
- Zusätzliche Kopf- und Endbearbeitung
Nach dem Trennvorgang führen dedizierte Stationen Ausklinkungen sowie Bearbeitungen an den Profilenden durch. Diese Prozesse können weder im Stanz- noch im Profilierprozess integriert werden und werden daher in separaten Nachbearbeitungsstationen ausgeführt.
- Schneideinheit
Das Profil wird auf die programmierte Länge geschnitten, typischerweise zwischen 1.500 und 2.500 mm.
PRO-System mit Distanzstücken
Für Hersteller von Display-Säulen und Säulen für GDO-Regalsysteme mit mehreren Profilvarianten ermöglicht das PRO-System:
- Dimensionswechsel zur Herstellung unterschiedlicher Breiten und Höhen (Rüstzeit ca. 1 Stunde)
- Austauschbare Kassetten zur Anpassung der Profilgeometrie
- Höhere Flexibilität und Produktivität bei reduziertem Ausschuss
Durch den Einsatz eines Bandspeichers vor dem Stanzprozess kann das System den Coilwechsel ohne Anlagenstillstand durchführen.
Bandspeichersystem: Lösung gegen Stillstandszeiten
Bei Rollformanlagen mit Hochfrequenzschweißen stellt der Coilwechsel einen kritischen Produktionsmoment dar. Ohne Bandspeicher muss die Anlage für das Verbinden der Coils gestoppt werden. Das führt zu Materialverlusten von 3–4 Metern pro Wechsel sowie zu Anfahrverlusten. Das Bandspeichersystem von Gasparini eliminiert diese Probleme vollständig:
- kontinuierliche Produktion während des Coilwechsels
- kontrollierte Materialfreigabe während der Verbindung
- kein Ausschuss zwischen den Coils
- keine produktivitätsbedingten Stillstände
Diese Lösung ist besonders relevant für Hochvolumenproduktionen, bei denen jede Stillstandsminute direkte Kosten verursacht.
Präzision beim Stanzen für Regalauflagen
Die Stanzung ist entscheidend für die Modularität und Sicherheit der Regalböden. Die mechanische Stanzpresse ermöglicht eine sehr hohe Lochdichte mit maximaler Positionsgenauigkeit entlang des Profils. Diese Präzision ist essenziell für Regalständer in Verkaufs- und Displayanwendungen.
Hochfrequenzschweißsystem
Das Hochfrequenzschweißen mit Wasserkühlung wird für diese Anwendungen standardmäßig empfohlen. In Kombination mit diesem Schweißverfahren kann optional ein Bandspeichersystem integriert werden, das den Coilwechsel ohne Maschinenstopp ermöglicht. Die Vorteile sind klar: kein Ausschuss und keine Stillstandszeiten.
Produktionsgeschwindigkeit und Leistung
Die Gasparini Rollformanlagen für Säulen von Ladenregalen sind auf hohe Produktivität ausgelegt:
- typische Produktionsgeschwindigkeit: ca. 18–20 m/min
- Längenbereich: 1.000–2.500 mm
- Material: gebeizter Stahl
- Materialstärke: bis zu 3 mm
- Integration von Endbearbeitung, Umreifung und Etikettierung möglich
Industry 4.0 Integration
Die Anlage für Säulen von Ladenregalen ist über eine bidirektionale Schnittstelle mit dem MES-System des Kunden verbunden. Produktionsprogramme werden automatisch geladen, während Prozessdaten chargenweise erfasst werden. Dies ermöglicht vollständige Rückverfolgbarkeit und eine in Echtzeit synchronisierte Produktion mit der Werksplanung.
Konfiguration der Rollformanlage für Ihre Säulen
Die Produktionsanforderungen jedes Herstellers von Ladenregalen unterscheiden sich erheblich: herzustellende Querschnitte, Produktionsvolumen, Variantenmix sowie die Integration in bestehende Prozesse bestimmen die optimale Anlagenauslegung.
Das Ingenieurteam von Gasparini analysiert Ihren spezifischen Anwendungsfall und entwickelt die effizienteste Lösung.
Wir unterstützen Sie bei der Bewertung von:
- Konfiguration der mechanischen Stanzpresse abhängig vom Lochbild Ihrer Säulen
- Bandspeichersystem entsprechend Produktionsvolumen und Coilwechselhäufigkeit
- Auswahl des Rollformsystems basierend auf Ihrem Varianten- und Geometriemix
- Integration zusätzlicher Kopf-/Endbearbeitungen in die Prozesskette
- Optimierung der Produktionslogik zur Reduzierung von Stillständen und Maximierung der Stundenleistung
Kontaktieren Sie uns für eine individuelle Beratung
Jede Anlage für Säulen von Ladenregalen wird individuell ausgelegt. Kontaktieren Sie uns über das Formular, um eine technische Beratung für Ihre Rollformanlage oder für Anlagen zur Herstellung von Regalbodenprofilen zu erhalten.